
Kleine Stellfläche garantiert nicht den Durchsatz eines Kernfurnier-Trockners
Fabrikkäufer beginnen ein Kaufgespräch oft mit der Grundfläche. Das ist verständlich: In Furniertrocknung, sind Layout-Einschränkungen real, und ein kompakter Trockner kann eine Linie vereinfachen. Aber die Stellfläche allein sagt selten voraus, was am wichtigsten ist – eine stabile Leistung.

Ein praktischer Furniertrocknungssystemist dadurch definiert, wie zuverlässig er eingehende nasse Blätter in nutzbares, gleichmäßig getrocknetes Furnier umwandelt. Für Furniertrocknungim Dauerbetrieb hängt das vom Beladungsrhythmus, der Verweilzeit, der Luftströmung und der Temperaturstabilität ab sowie davon, wie Ein- und Auslauf um den Trockner herum funktionieren.
Shandong Shine Machinery Co., Ltd; Shine Machinery positioniert sein vertikales Kettenumlauf-Design als platzsparende Option für Kernfurnier und hebt die dreidimensionale Beladung, die konstante Temperatur, die gleichmäßige Luftströmung und einen Gegenstrom-Trocknungszyklus hervor. Das Unternehmen gibt zudem an, dass das vertikale Layout etwa zwei Dritteln der Fläche eines Rollentrockners und kann die Furnierbeschickungskapazität um 30–80 %.
Warum die Grundfläche ein schwacher Indikator für den tatsächlichen Durchsatz ist
Eine kompakte Furniertrockner kann dennoch hinter den Erwartungen zurückbleiben, wenn die vor- und nachgelagerten Schritte sie nicht ausgelastet halten können oder wenn die Zielrestfeuchte eine längere Verweilzeit erfordert, als das gewählte Beschickungstempo zulässt.
Hier wird der „Beschickungsrhythmus“ mehr als nur ein Planungsbegriff. In der kontinuierlichen Furniertrocknung ist der Beschickungsrhythmus das wiederholbare Muster, Furnier so in den Trockner einzuführen, dass die Kammer ausgelastet bleibt, ohne Abkürzungen bei der Trocknungszeit zu erzwingen. Ist der Rhythmus instabil – Pausen, Schübe oder gemischtes Material –, lässt sich die „Nennkapazität“ im täglichen Produktionsbetrieb nur schwer reproduzieren.
Für Beschaffungsteams lautet die entscheidende Frage nicht „Wie wenig Platz nimmt sie ein?“, sondern „Wie zuverlässig kann sie bei der Zielrestfeuchte mit dem Beschickungsmuster laufen, das unser Werk aufrechterhalten kann?“
Wie Kettenzirkulation und vertikale Beschickung die Kapazitätsdiskussion verändern
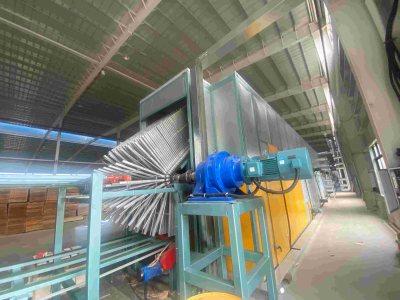
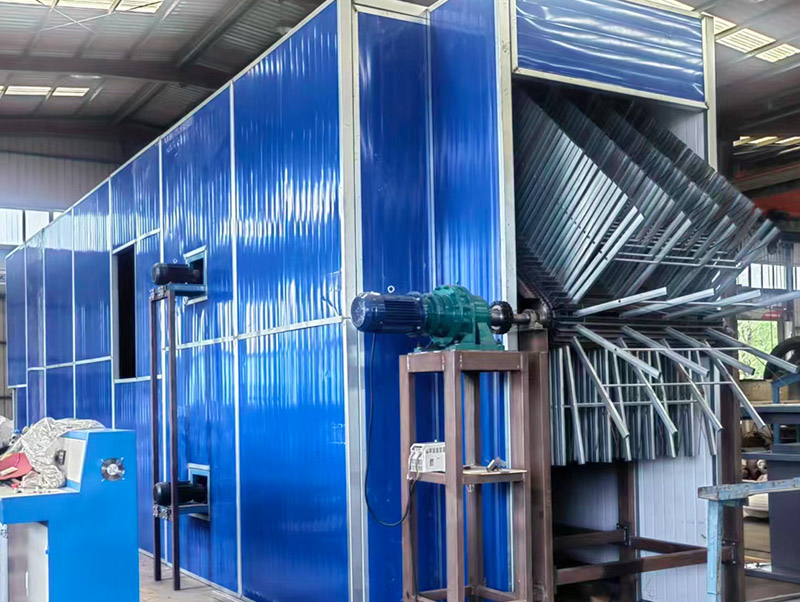
Shines vertikales Konzept wird so beschrieben, dass eine Kette Furnier (oder fertige Platte) in den Trockenraum bringt, um eine zirkulierende Trocknung zu ermöglichen, gegliedert in vier Teile: Beschickungsbereich, Heizbereich, Kühlbereich und Entladebereich. Darüber hinaus wird das vertikale Design beworben mit dem Ziel, gleichmäßigem Luftstrom, konstante Temperatur, und eine Gegenstrom-Trocknungszyklus damit Furnier schnell und mit gleichbleibender Qualität trocknet.
Wenn Käufer einen vertikalen Furniertrockners Gegenüber einem Rollentrockner ist der relevanteste Vorteil nicht nur die Reduzierung der Stellfläche. Es ist die dreidimensionale Beschickungsmethode: In einem gegebenen Layout kann mehr Furnier in den Trockenweg gebracht werden. Shine gibt an, dass die vertikale Sperrholzmethode die Beschickungskapazität um 30–80 % steigern kann, während sie etwa zwei Dritteln der Fläche eines Rollentrockners beansprucht.
Allerdings ist die Beladungskapazität nicht gleichbedeutend mit dem fertigen Output. Die Beladungsdichte wird erst dann zu einem nutzbaren Durchsatz, wenn Ihr Rhythmus, Ihre Verweilzeit und Ihre Wärmezufuhr ausgewogen sind.

Beladungsrhythmus und Verweilzeit sollten gemeinsam bewertet werden
In Beschaffungsgesprächen wird „Kapazität“ oft als einzelne Zahl behandelt. In der Praxis ist kontinuierliche Furniertrocknung ein Timing-Problem: Die Menge, die Sie zuführen, muss mit der Zeit übereinstimmen, die in der Trocknungsumgebung benötigt wird.
Ein Käufer, der eine Furniertrocknungssystem möchte typischerweise bestätigen:
Zustand des eingehenden Materials (frisches Furnier vs. teilweise getrocknetes)
Ziel-Feuchtigkeitsanforderung für den nachgelagerten Prozess
Förderstabilität (ob die Linie eine gleichmäßige Zuführung aufrechterhalten kann)
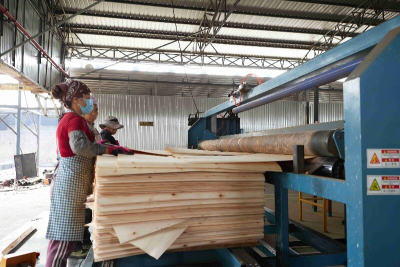
Austragsorganisation (ob getrocknetes Furnier ohne Anhalten der Linie entnommen werden kann)
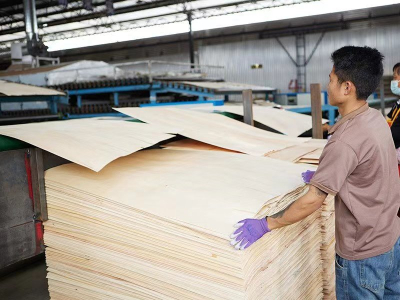
Shines vertikaler Tunnel-Trockner für Kernfurnier wird als hauptsächlich verwendet beschrieben zum Trocknen von Kernplatte, Teiloberfläche und Bodenplatte, und als kostengünstigere Option für Kernfurnier, das geringen fachlichen Anforderungen an die Arbeitskräfte. Dieselbe Produktbeschreibung merkt außerdem an, dass es für Furniere mit geringen Ebenheitsanforderungen verwendet werden kann und für ein Verfahren geeignet ist, erst Schneidens und dann Trocknens, insbesondere für dicken Furnieren.
Für Käufer ist diese Positionierung wichtig, weil sie definiert, wie „guter Durchsatz“ aussehen sollte: gleichmäßig getrocknetes Kernfurnier für den nächsten Schritt, nicht unbedingt die höchstmögliche Geschwindigkeit um jeden Preis.
Was die veröffentlichten Modelle von Shine beim Kapazitätsvergleich zeigen
Datenblätter können hilfreich sein – wenn man sie als Betriebsziele und nicht als allgemeingültige Ergebnisse liest. Shine veröffentlicht Spezifikationen für mehrere vertikale Modelle, und zwei Beispiele veranschaulichen, warum der Platzbedarf keine verlässliche Abkürzung ist.
FBH30-13 (vertikale Holzfurnier-Trocknung)
Die Produktparameter führen auf:
Feuchtigkeitsgehalt: frisches Furnier auf 0–5 % getrocknet
Leistung: 2 m³/h
Maschinengröße: 13 × 3 × 4 m
Gesamtleistung: 15 kW
Kraftstoffverbrauch: 200 kg/h
In derselben Produktbeschreibung betont Shine die niedrigen Gesamttrocknungskosten und gibt an, dass die Trocknungskosten weniger als 8 $/m³ betragen, was als 30–60 % der Trocknungskosten anderer Trockner betragen.
FBH30-20 (vertikales Sperrholz-Furnier)
Die Produktparameter führen auf:
Feuchtigkeitsgehalt: Frischfurnier auf innerhalb von 20 %
Kapazität: 1,2–1,5 m³/h
Gesamtgröße: 20 × 7 × 4 m
Gesamtleistung: 36,3 kW
Arbeitskräfte: 3 Arbeiter
Eine größere Gesamtgröße bedeutet nicht automatisch eine höhere Nennleistung, und die Feuchtigkeitsziele unterscheiden sich, was beeinflusst, wie jede „Kapazitäts“-Angabe in Ihrem eigenen Furniertrocknung Prozess interpretiert werden sollte.
Wenn Sie Shines vertikale Produktpalette an einem Ort überprüfen möchten, sehen Sie vertikalen Furniertrockners.
Die Entscheidung zwischen vertikaler und Walzentrocknung ist in der Regel eine Frage der Prozesspassung
Käufer vergleichen oft einen vertikalen Furniertrockners mit einem Walzentrockner, als müsse einer „besser“ sein. In der Praxis wird jeder Ansatz für unterschiedliche Produktionsprioritäten gewählt.
Shine’s Rollenkern-Furniertrockner-Beschreibung hebt Ergebnisse hervor wie gleichmäßigem Feuchtigkeitsgehalt und Furnier, das flach ist, ohne Verwerfungen oder Wellen an den Enden, mit verringertem Risiko von Rissen und einer Oberflächenbeschaffenheit, die als gut zum Verleimen beschrieben wird. Das Walzendesign wird zudem so beschrieben, dass es Frequenzumwandlung verwendet, um Übertragungsgeschwindigkeit und Temperatur automatisch anzupassen, mit einem automatischen Steuerungssystem das die Arbeitskosten senken und den Betrieb vereinfachen soll.
Für die Walzenoption siehe Walzenkern-Furniertrockner.
Wenn es bei „geringen Kosten“ vor allem auf den Betriebsrhythmus ankommt
Ein Low-Cost-Furniertrockner sollte anhand der Betriebskosten pro Kubikmeter beurteilt werden, nicht nur anhand des Kaufpreises oder der Stellfläche. Shine gibt an, dass die Trocknungskosten seines Vertikaltrockners weniger als 8 $/m³ betragen und 30–60 % der Trocknungskosten anderer Trockner betragen.
Um aus einem Kostenvorteil ein verlässliches Ergebnis im Alltag zu machen, konzentrieren sich Käufer in der Regel auf drei operative Prüfpunkte:
Den Trockner gleichmäßig beschicken: Eine dreidimensionale Beschickung kann die Beladungskapazität erhöhen, aber nur bei stetiger Zufuhr.
Die Verweilzeit schützen: Wenn die Liniengeschwindigkeit erhöht wird, verkürzt sich die Trocknungszeit; wenn die Feuchtigkeitsziele streng bleiben, kann die Ausgabe instabil werden.
Vermeiden Sie Engpässe beim Austrag: Wenn der Auslauf zurückstaut, stoppt die gesamte Furniertrocknungsmaschine – wodurch jeder Platzvorteil zunichtegemacht wird.
Für Shines Beschreibung der Struktur und des Betriebskonzepts des Vertikaltrockners siehe Vertikaltrockner.
Eine Checkliste für Käufer, die über den Platzbedarf hinausgeht
Wenn Sie einen Furniertrockner für Kernfurnier beschaffen, nutzen Sie den Platzbedarf als Einschränkung – nicht als Entscheidungskriterium.
Bestätigen Sie diese Punkte schriftlich während der technischen Abstimmung:
Welche Furnierarten Sie verarbeiten möchten (Kernplatte, Teiloberfläche, Bodenplatte)
Ziel-Feuchtigkeitsbereich für Ihren nachgelagerten Prozess
Wie die Beschickungs- / Heiz- / Kühl- / Entladungs-Zonen zu Ihrer Linie passen
Bedieneranforderungen pro Schicht (Shine beschreibt 2 Arbeitskräfte pro Schicht für die Beschreibung eines vertikalen Kernfurniertrockners; eine andere Modellseite listet 3 Arbeiter)
Ob eine Montage vor Ort erforderlich ist (Shine gibt an, dass die Ausrüstung auf dem Werksgelände des Kunden montiert werden muss, sodass die Installation den Standortanforderungen entsprechen kann)
Die Produktseite des FBH30-13 finden Sie unter Vertikale Holzfurnier-Trocknung. Die Seite des FBH30-20 finden Sie unter Vertikales Sperrholzfurnier.
Fazit
Eine kompakte Trockner-Grundfläche kann wertvoll sein, ist aber kein Maßstab für den Durchsatz. Im kontinuierlichen Betrieb Furniertrocknunghängt die Leistung davon ab, ob Beladerhythmus, Verweilzeit und Handhabungsschritte den Prozessanforderungen entsprechen.
Shines vertikaler Ansatz betont Kettenumlauf, dreidimensionales Beladen, gleichmäßige Luftströmung, stabile Temperatur und einen Gegenstrom-Trocknungszyklus – und nennt dabei eine Grundfläche von etwa zwei Dritteln eines Rollentrockners sowie eine Steigerung der Beladekapazität um 30–80 %. Für Käufer besteht die praktische Aufgabe darin, diese Designaussagen in einen stabilen, wiederholbaren Rhythmus zu übersetzen, der gleichmäßig getrocknetes Kernfurnier erzeugt.
Häufig gestellte Fragen
Was ist die wichtigste Einschränkung, wenn man eine Furniertrocknungsmaschine allein anhand der Grundfläche auswählt?
Der Footprint beschreibt weder den Beladungsrhythmus, die Verweilzeit noch die Konsistenz, mit der die Linie während der kontinuierlichen Furniertrocknung Furnier zuführen und austragen kann.
Wie ist der vertikale Kernfurnier-Trockner von Shine aufgebaut?
Er wird als aus vier Bereichen bestehend beschrieben: Beschickungsbereich, Heizbereich, Kühlbereich und Entladungsbereich, wobei eine Kettenzirkulation das Furnier in den Trockenraum führt und eine zirkulierende Trocknung ermöglicht.
Welche Angaben zu Footprint und Beladung macht Shine für die vertikale Trocknung?
Shine gibt an, dass die vertikale Anlage etwa zwei Drittel der Fläche eines Rollentrockners einnimmt und dass die vertikale Sperrholz-Methode die Furnierbeladungskapazität um 30–80 % steigern kann.
Welche Trocknungskosten nennt Shine für seinen vertikalen Trockner?
Shine nennt Trocknungskosten von weniger als 8 $/m³, beschrieben als 30–60 % der Trocknungskosten anderer Trockner.
Ist der vertikale Furniertrockner auf bestimmte Furniereigenschaften ausgerichtet?
Shine beschreibt den vertikalen Tunnel-Trockner für Kernfurnier als hauptsächlich verwendet für Kernplatten, Teiloberflächen und Bodenplatten, geeignet für Furniere mit geringen Ebenheitsanforderungen und für das Schneiden vor dem Trocknen, insbesondere bei dicken Furnieren.