
Falten und Risse bleiben bestehen, wenn Ihre Furniertrocknungsmaschine kalt läuft
Falten (Wellen), Risse (Spalten) und „Nass-Trocken“-Inkonsistenz können wie Probleme wirken, die durch eine Änderung der Fördergeschwindigkeit gelöst werden sollten. In der Praxis ist die Geschwindigkeit meist der letzte Hebel, den Sie anfassen sollten. In den meisten Linien sind wiederkehrende Defekte in der Furniertrocknung ein Zeichen dafür, dass das Furniertrocknungssystem keine stabile Wärme und keine ausgewogene Luftbewegung durch die Trocknungszonen liefert.
Dieser Artikel beschreibt eine praktische, produktionsfreundliche Reihenfolge: Zuerst den Heizpfad prüfen (einschließlich eines etwaigen Wärmetauscherabschnitts sofern vorhanden), dann die Luftströmungsstabilität bestätigen und schließlich die Geschwindigkeit in kleinen, kontrollierten Schritten anpassen. Außerdem wird anhand veröffentlichter Maschinenspezifikationen gezeigt, was „einstellbarer Bereich“ im täglichen Betrieb bedeutet – insbesondere wenn Sie einen Furniertrocknerüber mehrere Furnierdicken hinweg.
Warum Geschwindigkeitsänderungen wiederkehrende Fehler selten beheben
Die Fördergeschwindigkeit steuert vor allem eines: wie lange das Furnier sich im Heißbereich aufhält. Das ist wichtig – aber erst dann, wenn der Trockner eine verlässliche Wärme und Zirkulation liefert.
In vielen Fabriken reagieren die Bediener auf Falten und Risse, indem sie die Linie langsamer laufen lassen. Wenn das eigentliche Problem eine ungleichmäßige Erwärmung oder eine instabile Zirkulation ist, verlängert das Verlangsamen einfach die Einwirkzeit unter den „falschen“ Bedingungen. Das Ergebnis können mehr Trocknungsschwankungen zwischen den Blättern und mehr sichtbare Qualitätsprobleme in den nachfolgenden Prozessen sein.
Ein zuverlässigerer Ansatz besteht darin, die Geschwindigkeit als Feinabstimmung-Werkzeug zu behandeln. Bei wiederkehrenden Fehlern in Furniertrocknung, ist das erste Ziel, die Bedingungen im Inneren des Trockners zu stabilisieren, sodass jede Geschwindigkeitsanpassung ein konsistentes, interpretierbares Ergebnis liefert.
Prüfen Sie den Heizpfad, bevor Sie die Geschwindigkeit anpassen
Eine stabile Abfolge hilft den Teams, schneller Fehler zu beheben, und reduziert „Versuch-und-Irrtum“-Änderungen während einer Schicht.

Bestätigen Sie die Struktur der Trocknerzone und die grundlegende Bedienung
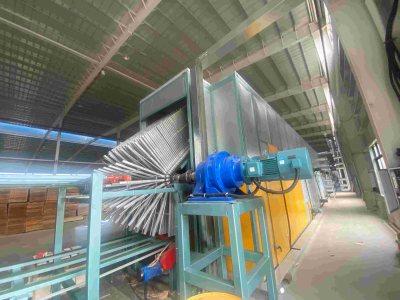
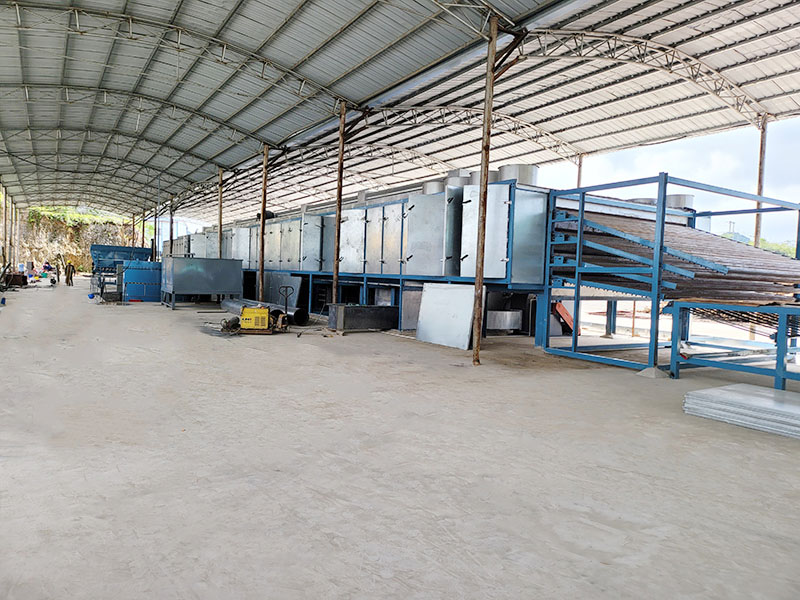
Eine vertikale Furniertrocknungsmaschine wird als aus vier Teilen bestehend beschrieben: Beschickungsbereich, Heizbereich, Kühlbereich und Entladebereich. Diese Struktur ermöglicht eine kontinuierliche Verarbeitung und gibt den Bedienern klare Kontrollpunkte, wenn die Ergebnisse abweichen.
Wenn sich Falten und Risse wiederholen bei Furniertrocknung, bestätigen Sie zunächst, dass jeder Bereich normal läuft, bevor Sie die Geschwindigkeit ändern.
Zur Beschreibung der Maschinenstruktur und der Kernpositionierung siehe die Seite Vertikale Furniertrocknungsmaschine.
Prüfen Sie, ob die Wärmequelle stabil läuft
Vertikale tunnelartige Kernfurnier-Trocknungsanlage wird beschrieben als eine Heißluftofen als Wärmequelle. Wenn die Leistung der Wärmequelle schwankt, kann der Rest des Furniertrocknungssystem dies nicht allein durch Geschwindigkeitsänderungen „ausgleichen“.
Im Betriebsgeschehen äußert sich eine instabile Beheizung oft wie folgt:
Ähnliches Furnier gelangt in den Trockner, aber die Ergebnisse unterscheiden sich zwischen den Chargen
Örtlich begrenzte Trocknungsunterschiede, die ohne jegliche Geschwindigkeitsänderung auftreten und wieder verschwinden
Qualitätsveränderungen, die eher den Brennerbetrieb als die Fördereinstellungen widerspiegeln
Den Wärmetauscherabschnitt einschließen, wo er installiert ist
Einige Konfigurationen werden als Verwendung von Abwärme-Wiederaufheiztechnologie als Teil einer unterstützenden Wärmequellenanordnung beschrieben. Wenn Ihre Furniertrockner Linie einen Wärmetauscher oder einen Abwärme-Wiederaufheizabschnitt umfasst, behandeln Sie ihn als Teil des Heizpfads, der vor Geschwindigkeitsänderungen geprüft werden muss.
In praktischen Wartungsroutinen bedeutet das typischerweise, zu bestätigen, dass sich die Wärmeübertragungsflächen in einem Zustand befinden, der eine stabile Erwärmung unterstützt, und dass der Luftweg nicht eingeschränkt ist.
Luftstrom und Temperaturverhalten als System prüfen
Die vertikale Holzfurnier-Trocknung wird als mit gleichmäßigem Luftstrom und konstante Temperatur, und die Anwendung eines Gegenstrom-Trocknungszyklus zur Unterstützung einer schnellen Trocknung und gleichmäßigen Qualität.
Wenn Defekte bestehen bleiben, ist die Logik einfach: Wenn der Luftstrom nicht mehr gleichmäßig ist, erhalten Sie keine gleichmäßigen Ergebnisse – unabhängig von der Geschwindigkeit. Bevor Sie die Fördergeschwindigkeit anpassen, bestätigen Sie den Betriebszustand der Umluftventilatoren und die Stabilität der thermischen Umgebung über die Arbeitsbreite.
Verwenden Sie veröffentlichte Spezifikationen, um sichere Anpassungen vorzunehmen
Spezifikationen sind am nützlichsten, wenn Sie sie als anpassbare Bereiche, nicht als feste „beste Einstellungen“ behandeln. Eine moderne Furniertrockner kann eine automatische Temperaturregelung und Geschwindigkeitsregelung bieten, damit Bediener die Bedingungen an die Furnierdicke und die Produktionsziele anpassen können.
Nachfolgend finden Sie ein Beispiel für eine Reihe von Spezifikationen für eine vierdeckige Kernfurnier-Trocknungsmaschine (Modell GTH30-20), das die Art von Betriebsbereich veranschaulicht, auf die Käufer und Bediener zurückgreifen können.
Beispielspezifikationsfenster für eine Furniertrocknungsmaschine
| Position | Spezifikation (GTH30-20) |
|---|---|
| Arbeitsbreite | 3,0 m |
| Deck | 4 |
| Heizflächenlänge | 16 m |
| Kühlflächenlänge | 4 m |
| Furnierdicke | 0,6–8 mm |
| Heizmaterial und Temperatur | Altholz, 140–200 °C einstellbar |
| Temperaturregelgenauigkeit | ±5 °C |
| Furniertransportgeschwindigkeit | 5–22 m/min |
| Trocknungskapazität | 2,5 m³/h |
| Furnierfeuchtigkeit | Frisches Furnier auf etwa 8–10 % |
Die wichtigste operative Erkenntnis ist einfach: Wenn das Heizverhalten nicht stabil ist, führt die Nutzung des Geschwindigkeitsbereichs, um der Qualität „hinterherzujagen“, in der Regel zu mehr Variabilität.. Heizung und Luftstrom zuerst stabilisieren, dann die Geschwindigkeit in kleinen Schritten ändern, damit das Team klare Ursache-Wirkungs-Zusammenhänge erkennen kann.
Vertikale, Rollen- und Mehretagen-Layouts setzen unterschiedliche betriebliche Prioritäten
Viele Beschaffungsteams bewerten zuerst das Layout und passen es dann an Furniertyp, Bodenfläche und Personalmodell an. Der Kernpunkt ist nicht, dass ein Layout „am besten“ ist, sondern dass jedes Furniertrocknungssystem unterschiedliche Einschränkungen betont.
Vertikaler Furniertrockner für kompakte Installation und Fokus auf Kernfurnier
Die vertikale Kernfurnier-Trocknungsanlage wird als mit dreidimensionaler Beschickung von Furnier beschrieben und bedeckt eine Fläche von nur zwei Dritteln des Rollentrockners. Es wird auch als für Kernfurnier zu geringeren Kosten konzipiert beschrieben, mit geringen fachlichen Anforderungen an die Arbeitskräfte, und es werden 2 Arbeitskräfte pro Schicht.
Die vertikale Holzfurnier-Trocknung wird als auf gleichmäßigen Luftstrom und stabile Temperatur mit einem Gegenstrom-Trocknungszyklus ausgerichtet beschrieben.
Für Käufer, die den Platzbedarf eines vertikalen Furniertrockners mit einer Rollenanlage vergleichen, kann das angegebene Flächenverhältnis (etwa zwei Drittel) eine entscheidende Planungsgrundlage sein – insbesondere wenn das Installationslayout die gesamte Heizlänge begrenzt.
Rollen-Kernfurnier-Trocknungsmaschine für gleichbleibende Feuchtigkeit und Ebenheitsziele
Eine Rollenkern-Furniertrocknungsmaschine wird beschrieben als eine, die Furnier mit gleichmäßigem Feuchtigkeitsgehalt herstellt, das flach ist, ohne Verwerfungen oder Wellen an den Enden. Sie wird außerdem beschrieben als eine, die das Furnier frei von Rissen und in gutem Zustand zum Verleimen hinterlässt.
Diese Art von Rollen Furniertrocknungssystem wird auch als mit einem automatischen Steuerungssystem ausgestattet und mit Frequenzumwandlung um Übertragungsgeschwindigkeit und Temperatur automatisch anzupassen.
Wenn Ihr Ziel darin besteht, Falten (Wellen) und Risse (Spalten) in Furniertrocknung zu reduzieren, sollte die Kombination aus Temperaturregelung und frequenzumrichtergesteuerter Geschwindigkeitsregelung weiterhin nach derselben Methodik angewendet werden: Zuerst das Aufheizverhalten stabilisieren, dann die Fördergeschwindigkeit feinjustieren.
Kostengünstiger Furniertrockner für budgetorientierte Walzentrocknungslinien
Ein kostengünstiger Furniertrockner wird als Walzen-Furniertrockner mit einer Arbeitsbreite von 3 m, einem Furnierdickenbereich von 0,8–8 mm, und eine 32 m Heizflächenlänge. Es wird außerdem mit einer Trocknungskapazität von 50–60 m³/Tag aufgeführt, unter Verwendung eines Biomassebrenners (mit weiteren verfügbaren Optionen).
Für die Beschaffung stellt sich die praktische Frage, wie ein Low-Cost-Furniertrockner zu Ihrem Durchsatz und Ihrer Grundrissplanung im Werk passt. Für den Betrieb ist die entscheidende Frage, ob die Heizstabilität und der Luftstromausgleich stabil bleiben, bevor Sie die Geschwindigkeit ändern, um Falten und Risse zu beheben.
Kosten- und Kapazitätssignale, die auf die Stabilität zurückverweisen
Ein niedriger Anschaffungspreis bedeutet nicht automatisch niedrige Betriebskosten. Die Produktinformationen für vertikale Trocknerkonfigurationen beschreiben:
Trocknungskosten weniger als 8 $/m³
Trocknungskosten angegeben mit 30–60 % der anderer Trockner
Die Beladungskapazität wird beschrieben als 30–80 % höher als bei anderen Trocknern
Montage vor Ort entsprechend den Standortanforderungen des Kunden
Diese Zahlen werden von Käufern in der Regel zusammen mit den tatsächlichen Betriebsbedingungen besprochen. Für die Fehlersuche ist die betriebliche Bedeutung klar: stabiler Luftstrom und gleichmäßige Temperatur sind nicht nur „Qualitätsmerkmale“ – sie sind Kostenmerkmale, denn Instabilität kann Nacharbeit, Nachtrocknung und Handhabungszeit erhöhen.
Eine Checkliste zum Schichtbeginn bei wiederkehrenden Falten und Rissen
Verwenden Sie eine gleichbleibende Routine, damit das Team nicht sofort zu Geschwindigkeitsänderungen übergeht.
| Kontrollpunkt | Was vor einer Geschwindigkeitsänderung bestätigt werden muss |
|---|---|
| Trocknerzonen | Zuführ-, Heiz-, Kühl- und Ausgabebereiche laufen wie erwartet |
| Wärmequelle | Der Betrieb des Heißluftofens ist stabil |
| Wärmetauscherabschnitt (falls installiert) | Der Abschnitt zur Abwärmenachwärmung/Wärmetauscher begrenzt die Wärmeabgabe nicht |
| Luftbewegung | Der Luftstrom verhält sich gleichmäßig und die Temperatur ist im Betrieb stabil |
| Regelungsansatz | Automatische Regelung und Frequenzumrichter-Anpassungen werden bewusst vorgenommen, jeweils eine Änderung nach der anderen |
| Ausgangsqualität | Auf Knicke/Wellen an den Enden und Risse als wichtige sichtbare Signale achten |
| Ziel-Fenster für die Feuchtigkeit | Modellparameter als Referenzpunkt verwenden (Beispiele sind frisches Furnier auf etwa 8–10 %, frisches Furnier getrocknet auf 0–5 % oder frisches Furnier auf innerhalb von 20 %, je nach Modell) |
Wenn sich Defekte wiederholen in FurniertrocknungDadurch wird der häufigste Fehler vermieden: die Geschwindigkeit rauf- und runterzuschieben, während der Heizpfad instabil bleibt.
Häufig gestellte Fragen
Sollte ich die Furniertrocknungsmaschine sofort verlangsamen, sobald Falten auftreten?
Nicht sofort. Prüfen Sie zuerst den Heizpfad (Heißluftofen und Luftströmungsverhalten) und justieren Sie die Geschwindigkeit erst, nachdem die Beheizung stabil ist.
Wenn mein Furniertrocknungssystem einen Wärmetauscher hat, wann sollte er geprüft werden?
Vor der Änderung der Fördergeschwindigkeit. Wenn die Linie einen Wärmetauscher oder einen Abwärme-Nachheizabschnitt umfasst, beziehen Sie diesen in die Inspektion des Heizpfads ein, damit die Wärmezufuhr konstant bleibt.
Worauf legt ein vertikaler Furniertrockner in der täglichen Produktion den Schwerpunkt?
Die vertikale Furniertrocknung wird als Betonung von gleichmäßigem Luftstrom, konstanter Temperatur und einem Gegenstrom-Trocknungszyklus beschrieben. Die vertikale Struktur nutzt zudem eine dreidimensionale Beschickung und wird als etwa zwei Drittel der Fläche eines Rollentrockners beanspruchend beschrieben.
Wie viele Arbeitskräfte werden benötigt, um eine vertikale Kernfurnier-Trocknungsmaschine zu bedienen?
Eine vertikale tunnelartige Kernfurnier-Trocknungsanlage wird als erfordernd beschrieben 2 Arbeitskräfte pro Schicht.
Welche Merkmale werden für eine Rollen-Kernfurnier-Trocknungsanlage genannt?
Eine Rollenkern-Furniertrocknermaschine wird beschrieben als eine Maschine, die Furnier mit gleichmäßigem Feuchtigkeitsgehalt erzeugt, das flach ist, ohne Verwerfungen oder Wellen an den Enden, und das Furnier frei von Rissen und in gutem Zustand zum Verleimen hinterlässt. Sie wird außerdem beschrieben als mit automatischer Steuerung und Frequenzumwandlung zur Geschwindigkeits- und Temperatureinstellung ausgestattet.
Welche veröffentlichten Spezifikationen gibt es für einen kostengünstigen Furniertrockner?
Er ist als Rollen-Furniertrockner mit 3 m Arbeitsbreite, Furnierdickenbereich von 0,8–8 mm, 32 m Länge der Heizfläche, Trocknungskapazität von 50–60 m³/Tag und Biomassebrenner als Wärmequelle (weitere Optionen verfügbar) aufgeführt.
Wo können Käufer verschiedene Arten von Furniertrocknungsanlagen vergleichen?
Das Produktverzeichnis ist unter https://www.veneersdryer.com/product/ verfügbar.