
Warum die Geschwindigkeitseinstellungen die Feuchtigkeit auf Furnierlinien mit gemischten Dicken bestimmen
Trocknen von Furnieren aus 0,8 mm bis 8 mmauf einer Zeile wird selten allein durch Temperaturänderungen gelöst. In echten Furniertrocknung, Dickenschwankungen und Schwankungen der eingehenden Feuchtigkeit treten oft gemeinsam auf – daher kann die Einstellung, die für eine Charge funktioniert, die nächste Charge zu nass, zu trocken oder ungleichmäßig zurücklassen. Deshalb betrachten viele Mühlen die Zufuhrgeschwindigkeit (Transmissionsgeschwindigkeit) als zentralen Regelpunkt: Die Geschwindigkeit bestimmt, wie lange die Bahn im Heizbereich verbleibt, und diese „Zeit in der Hitze“ muss mit der zu entfernenden Feuchtigkeit abgestimmt bleiben.
In praktischen Beschaffungsbegriffen, ein Furniertrocknersollte als Prozesskontrollwerkzeug bewertet werden, nicht nur als Heizbox. Käufer suchen häufig nach drei Fähigkeiten, die zusammenwirken:

Frequenzumrichter-Drehzahlregelung die Vorschubgeschwindigkeit an die Furnierdicke und den Feuchtigkeitsgehalt anzupassen.
Automatische Temperaturregelung mit stabiler Regelung.
Gleichmäßige Heißluftverteilung unterstützt durch eine robuste Wärmetauscherstruktur.
Wie ein Furniertrocknungssystem in einer kontinuierlichen Linie läuft
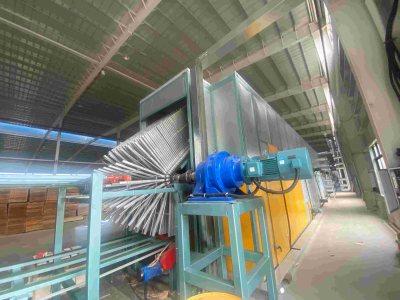
Eine produktionsbereite Furniertrocknungssystem ist in der Regel als kontinuierlicher Pfad mit Funktionszonen organisiert. In den Beschreibungen der Rollentrockner-Konfigurationen von Shine Machinery wird die Maschine als eine Kombination aus einem Übertragungsraum, Trocknungsraum, und Kühlraum, unterstützt durch Heißluftzirkulation und eine Wärmetauscherstruktur, dargestellt.
Für Bediener ist dies wichtig, weil Steuerungsaktionen in der Regel diesen Zonen zugeordnet sind:
Die Stabilität von Zuführung und Transport entscheidet darüber, ob Furniere reibungslos einlaufen und ordnungsgemäß gestützt bleiben.
Die Trocknungs- (Heiz-) Sektion bestimmt die Hauptfeuchtigkeitsentfernung.
Die Kühlzone hilft, das Furnier vor der Ausgabe und der Weiterverarbeitung zu stabilisieren.
Wenn dieselbe Linie 0,8–8 mm verarbeiten muss, ergeben sich die reproduzierbarsten Ergebnisse in der Regel durch die Abstimmung von Temperatur und Geschwindigkeit – denn diese beiden Variablen bestimmen die Trocknungsintensität, der das Blatt während seines Durchlaufs ausgesetzt ist.
Warum die Geschwindigkeit den Feuchtigkeitsgehalt bei der Sperrholzfurnier-Trocknung berücksichtigen muss
In den Beschreibungen des Rollentrockners von Shine Machinery ist das zentrale Betriebskonzept ausdrücklich genannt: Der Trockner verwendet Frequenzumrichter-Drehzahlregelung, und die Vorschubgeschwindigkeit kann entsprechend der Furnierdicke und dem Feuchtigkeitsgehalt angepasst werden, um den idealen Trocknungseffekt zu erzielen. Diese Aussage ist die praktische Grundlage für die Produktion mit gemischten Dicken.
Die Temperatur bleibt wichtig, aber die Temperatur allein verändert nicht die Verweilzeit des Furniers im Heizbereich. Bei höherer Feuchtigkeit benötigt das Blatt im Allgemeinen mehr Trocknungs-„Arbeit“, und in einer kontinuierlichen Rollenanlage ist eine direkte Möglichkeit, diese Arbeit zu erhöhen, die Linie zu verlangsamen und das Blatt länger exponiert zu halten.
Aus der Sicht des Käufers bedeutet dies, dass ein Low-Cost-Furniertrockner oder jeder Trockner, der auf Kosten-Leistungs-Verhältnis ausgerichtet ist, dennoch an seiner Regelbarkeit gemessen werden sollte. Ein niedriger Kaufpreis ist selten hilfreich, wenn die Linie mit fester Geschwindigkeit laufen muss, während sich die Furnierbedingungen von Stunde zu Stunde ändern.
Eine praktische Beispielspezifikation für die Verarbeitung von 0,8–8 mm
Shine Machinery veröffentlicht eine Konfiguration für den Heißluft-Furniertrockner GTH30-36, die auf die Trocknung von frischem Furnier auf etwa 10 % Feuchtigkeit abzielt, mit einstellbarer Temperatur und einstellbarer Transportgeschwindigkeit. Dies ist oft die Art von veröffentlichtem Bereich, den Käufer als Ausgangspunkt für die Linienplanung verwenden.
Ein Beispiel für eine Produktseite ist die kostengünstige Furniertrocknungsmaschine Auflistung, die einen Rollen-Furniertrockner für 0,8–8 mm spezifiziert.
| Position | Veröffentlichter Wert |
|---|---|
| Modell-Nr. | GTH30-36 |
| Arbeitsbreite | 3 m |
| Deck | 2 |
| Rollenmaterial | Q235B, φ89 Stahlrohr |
| Heizflächenlänge | 32 m |
| Kühlflächenlänge | 4 m |
| Furnierdicke | 0,8–8 mm |
| Furnierfeuchtigkeit | Frisches Furnier auf etwa 10 % |
| Trocknungstemperatur | 140–200 °C einstellbar |
| Temperaturregelgenauigkeit | ±5 °C |
| Furniertransportgeschwindigkeit | 5–22 m/min |
| Trocknungskapazität | 50–60 m³/24 h |
| Gesamtleistung | 92 kW |
| Tatsächlicher Stromverbrauch | Etwa 65 kWh pro Stunde |
| Überdachte Fläche | 42 m × 9 m × 3 m |
Für Beschaffungsteams besteht der Wert einer solchen Tabelle nicht darin, „eine Einstellung zu kopieren“, sondern zu bestätigen, dass die Furniertrockner bietet ein ausreichend breites Arbeitsfenster für die Produktion gemischter Dicken – insbesondere Geschwindigkeitsbereich und Temperaturbereich.
Merkmale, die stabile Feuchtigkeit und Ebenheit unterstützen
Shine Machinery beschreibt mehrere Konstruktionspunkte von Walzentrocknern, die eng mit der Qualitätskonstanz in Furniertrocknung:
Wärmeaustausch und Heißluftverteilung:Ein gut entwickeltes Wärmeaustauschsystem ist darauf ausgelegt, die Energieausnutzung zu verbessern und unnötige Energieverschwendung zu reduzieren.
Schaltschrank mit automatischer Temperaturregelung und Drehzahlregelung:beschrieben als ein System, das den endgültigen Feuchtigkeitsgehalt präzise steuern kann, mit einfacher Bedienung und niedriger Ausfallrate.
Ziele der Trocknungsergebnisse:Produktbeschreibungen heben Furnier nach dem Trocknen als glatt hervor, ohne Risse, Falten oder Endwellen, während Schwindung und Verhärtung auf ein Minimum begrenzt und Kollaps und Wabenbildung vermieden werden.
In einer Linie mit gemischten Dicken stehen diese Punkte in direktem Zusammenhang mit Geschwindigkeitsentscheidungen: gleichmäßige Luft und stabile Regelung verringern die Wahrscheinlichkeit, dass eine Geschwindigkeitsänderung einen Fehler „behebt“, während sie einen anderen erzeugt.

Häufige Fehler, wenn Geschwindigkeit und Feuchtigkeit nicht im Einklang sind
In Produktbeschreibungen von Rollentrocknern werden mehrere Fehler wiederholt mit ungleichmäßiger oder ungeeigneter Trocknung in Verbindung gebracht: Risse, Falten, Endwellen, und uneinheitliche Feuchtigkeit, die die Bereitschaft zum Verleimen beeinträchtigt.
Eine praktische Möglichkeit, diese Fehlersignale in einer Produktionslinie zu nutzen, besteht darin, sie als Indikatoren für eine Fehlanpassung zu behandeln:
Wenn Bleche Oberflächenprobleme wie Falten oder Endwellen zeigen, überprüfen viele Werke die Gleichmäßigkeit des Luftstroms und prüfen dann, ob die Vorschubgeschwindigkeit für die aktuelle Feuchtigkeit und Dicke angemessen ist.
Wenn Rissbildungen oder Anzeichen übermäßiger Trocknung auftreten, prüfen Anlagenbediener üblicherweise, ob Geschwindigkeit und Temperatur für den aktuellen Furnierzustand zu aggressiv sind.
Wenn die Feuchtigkeitskonsistenz über Chargen hinweg instabil ist, wird die Fähigkeit, Geschwindigkeit und Temperatur gemeinsam zu regulieren, zu einer Kaufpriorität – insbesondere in einer Furniertrocknungssystem Anlage, die mehrere Furnierspezifikationen bedient.
Für Käufer ist die Kernfrage nicht, ob Defekte auftreten können, sondern ob der Trockner die nötige Regelbarkeit bietet, um sie zu korrigieren, ohne den Durchsatz zu beeinträchtigen.
Rollentrockner oder vertikaler Furniertrockner für dickes Kernfurnier
Nicht jede Anlage löst Kapazitäts- und Platzbeschränkungen auf dieselbe Weise. Neben Rollentrocknern veröffentlicht Shine Machinery Optionen für vertikale Kernfurniertrockner, die für Kernfurniere und Installationen positioniert sind, bei denen Stellfläche und Kostenstruktur eine Rolle spielen.
Eine Referenzkonfiguration ist die vertikalen Furniertrockners Auflistung für das Modell FBH30-13.
Shine Machinery beschreibt den vertikalen Ansatz als Verwendung von Kettenzirkulation um Furnier oder fertige Platten zum Umlufttrocknen in den Trockenraum zu bringen. Das vertikale Sperrholzverfahren wird als Steigerung der Furnierbeladungskapazität um 30–80 % im Vergleich zu anderen Trocknern beschrieben, und die Ausrüstung wird als eine Fläche von nur zwei Dritteln des Walzentrockners einnehmend beschrieben. Die Trocknungskosten des vertikalen Trockners werden als weniger als 8 $/m³.
Dies macht eine vertikale Option besonders relevant, wenn die Priorität eines Käufers die Handhabung von dickem Kernfurnier und ein kompaktes Layout ist – während akzeptiert wird, dass verschiedene Trocknertypen zu unterschiedlichen Ebenheitserwartungen und Anforderungen an die Linienintegration passen.
Checkliste für Käufer einer Linie mit gemischten Dicken
Bei der Beschaffung eines Furniertrockner für 0,8–8 mm Furniertrocknung, kann eine Beschaffungscheckliste einfach und hochgradig operativ bleiben:
Bestätigen Sie, dass der angegebene Furnierdickenbereich den Anforderungen der Linie entspricht, beispielsweise 0,8–8 mm.
Prüfen Sie, ob der Trockner Frequenzumrichter-Drehzahlregelung bietet, damit die Geschwindigkeit an Dicke und Feuchtigkeit angepasst werden kann.
Bestätigen Sie, dass die automatische Temperaturregelung enthalten ist, und prüfen Sie, wo verfügbar, die veröffentlichte Regelgenauigkeit.
Überprüfen Sie die Längen der Heiz- und Kühlzonen, die Arbeitsbreite und den Platzbedarf, um sicherzustellen, dass der Trockner in das Anlagenlayout passt.
Vergleichen Sie die auf der Produktseite aufgeführten Energie- und Betriebsfaktoren, einschließlich Leistung, Stromverbrauch und Wärmequellenoptionen.
Für produktbezogene Details zu Heißluftkonfigurationen und der von Shine Machinery beschriebenen Option zur Feuchtigkeitsentfernung prüfen Käufer häufig die Heißluft-Furniertrockner Seite neben der Seite des Modells des Walzentrockners.
Häufig gestellte Fragen
Kann ein Furniertrocknungssystem die Produktion von 0,8–8 mm auf einer Linie abdecken?
Shine Machinery veröffentlicht Konfigurationen von Walzentrocknern wie GTH30-36, spezifiziert für 0,8–8 mm Furnierdicke, mit einstellbarer Temperatur und Transportgeschwindigkeit.
Welcher Transportgeschwindigkeitsbereich ist für die Furniertrocknungsmaschine GTH30-36 angegeben?
Der veröffentlichte Bereich der Furniertransportgeschwindigkeit ist 5–22 m/min.
Welcher Temperaturbereich ist für die Trocknung von Sperrholzfurnier auf dem GTH30-36 angegeben?
Der veröffentlichte Trocknungstemperaturbereich ist 140–200 °C einstellbar mit einer angegebenen Temperaturregelgenauigkeit von ±5 °C.
Welcher Ausgangsfeuchtigkeitsgehalt wird in den Spezifikationen des GTH30-36 von Shine Machinery genannt?
Die Spezifikation des GTH30-36 führt Furnierfrischholz auf etwa 10 % Feuchtigkeit auf.
Wann wird ein vertikaler Furniertrockner bei der Beschaffung in Betracht gezogen?
Shine Machinery positioniert den vertikalen Kernfurniertrockner für Kernfurniere, kompakte Stellflächenplanung und Überlegungen zu niedrigen Trocknungskosten. Das vertikale Sperrholzverfahren wird als Steigerung der Beladungskapazität um 30–80 % beschrieben, und die Stellfläche wird als etwa zwei Dritteln eines Rollentrockners beschrieben.
Wo können Käufer offizielle Produktspezifikationen für einen kostengünstigen Furniertrockner einsehen?
Offizielle Spezifikationen und Konfigurationsdetails werden auf www.veneersdryer.com auf den entsprechenden Produktseiten veröffentlicht.