
Überbesetzen Sie Ihre Furniertrocknungsmaschine in Mehrschichtlinien nicht
Arbeitsplanung in Furnierplattentrocknung wird oft als „Personalfrage“ behandelt: Wie viele Personen werden benötigt, um Blätter zuzuführen und abzunehmen. In der Praxis ist die bessere Frage: Kosten pro Output: Wie viele Arbeitskräfte pro Schicht sind erforderlich, um eine Furniertrocknungssystem reibungslos zu betreiben, und wie viele Kubikmeter getrocknetes Furnier diese Schicht tatsächlich produziert.

Hier kommt es auf automatische Zuführung und Abführung an – aber nur, wenn sie zusammen mit der Schichtplanung und der gewählten Trocknerkonfiguration bewertet werden. Veröffentlichte Spezifikationen von Shine Machinery (Shandong Shine Machinery Co., Ltd) veranschaulichen, wie eine automatisierte Furniertrocknungsmaschine wiederholte manuelle Handhabung reduzieren, den Zuführrhythmus stabilisieren und die Personalplanung über eine, zwei oder drei Schichten hinweg berechenbarer machen kann.
Warum Automatisierungsentscheidungen scheitern, wenn Schichten ignoriert werden
Eine Fabrik kann automatische Handhabung installieren und sich dennoch überbesetzt fühlen, wenn der Schichtplan nicht auf Ausstoß, Feuchtigkeitsziele oder Linienausgleich abgestimmt ist. Der Grund ist einfach: Die Personal-„Einsparungen“ durch Automatisierung zeigen sich erst, wenn Durchsatz des Trockners, Zuführstabilität und nachgelagerter Annahmeprozess über die gesamte Schicht aufeinander abgestimmt sind.
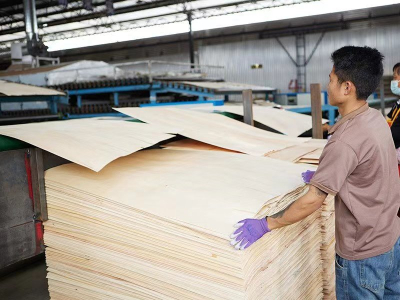
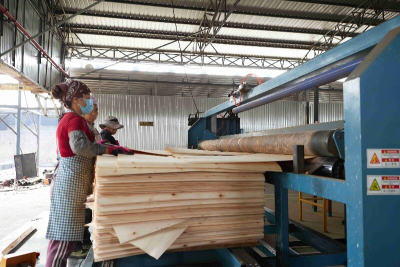
In einem typischen Trocknen von Furnieren-Prozess konzentriert manuelle Handhabung die Arbeit an zwei Punkten: (1) das genaue Platzieren von Grünholz-Furnier am Trocknereingang und (2) das Sammeln, Sortieren oder Überführen von getrocknetem Furnier am Auslauf. Automatisierung reduziert in erster Linie die repetitiven Bewegungen und die Ausrichtungsvariabilität an diesen Punkten, was dazu beitragen kann, ein gleichmäßiges Tempo zu halten und Stillstände zu verringern, die still Arbeitszeit verbrauchen.
Für Käufer, die aVertikaler Furniertrockner mit einer Rollenlinie – oder wenn Sie eine kostengünstigen Furniertrockner in Betracht ziehen –, ist die praktischste Bewertungsmethode, den Arbeitsaufwand pro Schicht zu berechnen und ihn dann auf den Schichtausstoß zu normalisieren.
Automatische Zu- und Abführung als Arbeitskräfte-Stabilisator
Eine veröffentlichte Option ist die Automatisches Beladesystem. Ihre Produktbeschreibung konzentriert sich auf Zuführkonsistenz und verringerte Abhängigkeit von manueller Platzierung – zwei Faktoren, die die tatsächliche Personalbesetzung stark beeinflussen, insbesondere über mehrere Schichten hinweg.
Zu den wichtigsten veröffentlichten Punkten gehören:
Aktionszeit: etwa 2,5–3 Sekunden pro Vorgang, vom Entnehmen des grünen Furniers bis zum Abladen auf die Zuführplattform.
Zuführmechanismus: Luftgebläse, nicht Vakuumsauger.
Kompatibilität: kann installiert werden mit 2-Deck-, 3-Deck- und 4-Deck- Rollentrocknern.
Prozessvorteil: hilft, Abweichungen bei der Furnierplatzierung zu reduzieren, unterstützt einen reibungslosen Lauf und vermeidet mögliches Verklemmen des Furniers.
Diese 2,5–3-Sekunden-Angabe ist am besten als Handhabungsrhythmus am Einlaufpunkt zu interpretieren, nicht als die vollständige Trocknungszeit. Für die Schichtplanung ist dies wichtig, weil ein stabiles Einführen „Mikroverzögerungen“ reduziert, die oft zusätzliches Personal erfordern, nur um den Einlauf am Laufen zu halten.

Wenn man die Automatisierung so betrachtet, bleibt die Diskussion in der Betriebspraxis verankert und nicht in der Marketingsprache. Ein Zubringer, der konstant läuft, beseitigt nicht automatisch den gesamten Arbeitskräftebedarf, aber er kann die Nachfrage nach Arbeitskräften von Schicht zu Schicht stabiler machen und das Risiko verringern, dass installierte Kapazität nicht ausgelastet wird.
Rollenlinien für die Trocknung von Furnierholz und kontinuierliche Ausgabe
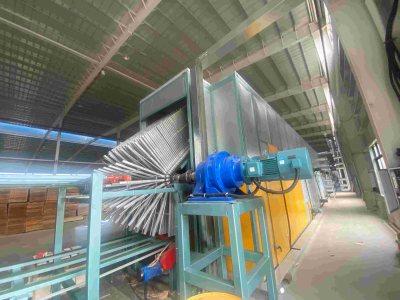
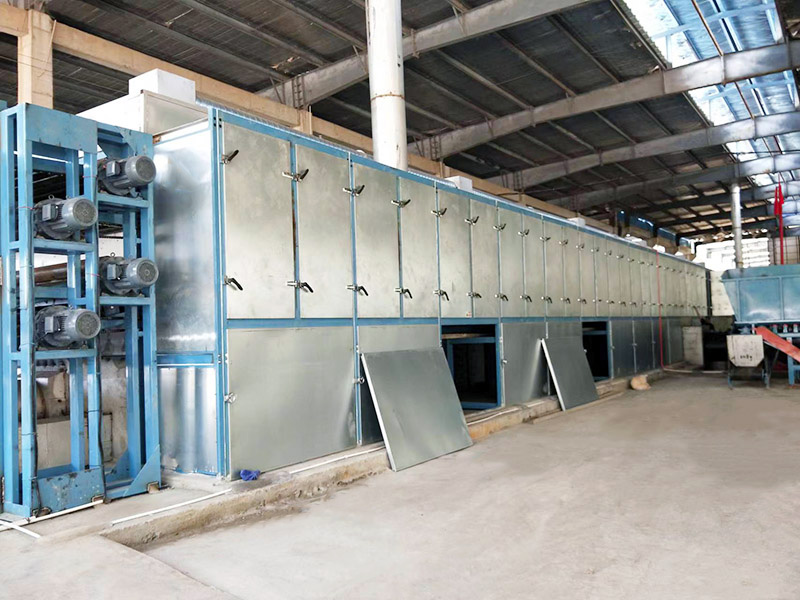
Für eine höhere Durchsatzleistung im kontinuierlichen Betrieb Furnierplattentrocknung beschreibt Shine Machinery rollenbasierte Systeme, die Trocknungsabschnitte mit steuerbarer Transmission kombinieren.
Der …Trockner für Rollenverkleidungen (vierlagige, 36-Meter-Konfiguration) listet auf:
Produktivität: 4,6–5 m³ pro Stunde
Gesamtkosten: 6–12 USD/m³
Dicke des Furniers: 0,8–8 mm
Dieselbe Produktbeschreibung skizziert auch die typischen Abschnitte des Trockners –Einlass, Trocknungsbereich, Kühlbereich und Auslass—und merkt an, dass die Größe entsprechend der Produktionskapazität, dem Prozess und dem Raum angepasst werden kann, einschließlich der Anordnung der Zu- und Abführrichtung.
Aus arbeitswirtschaftlicher Sicht bewerten Käufer in der Regel einen Rollentyp Furniertrocknungsmaschine dahingehend, wie gut er einen kontinuierlichen, wiederholbaren Rhythmus über die gesamte Schicht unterstützt. Wenn automatische Zuführung und Abführung in das Linienkonzept einbezogen werden, wird Arbeitskraft häufig vom ständigen Heben und Ausrichten hin zur Überwachung, Bereitstellung und Qualitätskontrolle umgeleitet.
Vertikale Furniertrocknerlinien für niedrigere Personalziele
Wo der Personalbedarf die bindende Einschränkung darstellt – oder wo ein kompaktes Layout bevorzugt wird – werden vertikale Konfigurationen häufig in die engere Wahl gezogen.
Auf den Produktseiten von Shine Machinery werden vertikale Lösungen mit veröffentlichten Arbeitsanforderungen für bestimmte Konfigurationen präsentiert:
Der …Vertikales Sperrholzfurnier Modell FBH30-20 führt auf Kapazität 1,2–1,5 m³/h,Gesamtleistung 36,3 kW, Größe 20 × 7 × 4 m, UndArbeitskräfte: 3 Arbeiter, mit dem Hinweis, dass der Brennerbediener auch gleichzeitig andere Aufgaben wie das Bedienen eines Gabelstaplers ausführen kann.
Eine weitere Beschreibung einer vertikalen Tunnel-Trocknungsmaschine für Kernfurniere gibt an, dass die Ausrüstung 2 Arbeiter pro Schicht benötigt, und beschreibt das Layout als Bereiche zum Zuführen, Heizen, Kühlen und Austragen.
Beim Vergleich einer Vertikaler Furniertrockner Bei Walzenoptionen ordnen Beschaffungsteams diese Arbeiterzahlen üblicherweise ihrem Schichtplan zu und prüfen dann, ob die stündliche Kapazität mit dem vorgelagerten Schäl- und dem nachgelagerten Legebedarf des Werks übereinstimmt.
Optionen für kostengünstige Furniertrockner und was zu prüfen ist
Akostengünstigen Furniertrockner wird üblicherweise hinsichtlich Einstiegsinvestition und Grunddurchsatz bewertet, aber Käufer müssen dennoch validieren, ob die Annahmen zu Arbeitskräften und Energie zur Realität des Werks passen.
Der …Günstige Furniertrocknermaschine wird als Walzen-Furniertrockner beschrieben mit:
Arbeitsbreite: 3 m
Furnierdicke: 0,8–8 mm
Länge der Heizzone: 32 m
Trocknungskapazität: 50–60 m³/Tag
Wärmequelle: Biomassebrenner, mit weiteren verfügbaren Optionen
Für die Arbeitsplanung besteht der wesentliche Verifikationsschritt darin, zu bestätigen, wie die Beschickung und die Entnahme im vollständigen Linienlayout gehandhabt werden und wie viele Bediener pro Schicht erforderlich sind, wenn der Trockner stabil mit der vorgesehenen Tageskapazität läuft.
Die schichtbasierte Berechnung, die die Automatisierung ehrlich hält
Um die Automatisierung über verschiedene Furniertrocknungssystem Layouts hinweg fair zu vergleichen, verwenden viele Käufer eine einfache Normalisierung: Arbeitskosten pro Kubikmeter getrockneter Ausbringung.
Kernformeln
Arbeitskosten pro m³ = gesamte Arbeitskosten pro Schicht ÷ getrocknete Furnierausbringung pro Schicht
Tägliche Arbeitskosten = Arbeiter pro Schicht × Anzahl der Schichten × Arbeitskosten pro Arbeiter pro Schicht
Diese Formeln erfordern keine Annahmen über ein bestimmtes Lohnniveau; sie arbeiten mit den eigenen Zahlen der Fabrik. Entscheidend ist, dass die Ausbringung für jede Option auf derselben Basis gemessen wird – tatsächlich getrocknetes Furnier, das den Trockner unter der Ziel-Feuchtigkeitsanforderung verlässt.
Durchgerechnetes Beispiel mit veröffentlichter Ausbringung
Für dieKernfurnier-Trocknermaschine für Sperrholz Modell GTH30-36, veröffentlichte Spezifikationen umfassen:
Mähdeck: 4
Arbeitsbreite: 3,0 m
Trocknungskapazität: 110 m³/Tag
Furnierdicke: 0,6–8 mm
Frisches Furnier auf etwa: 8–10% Feuchtigkeit
Furniertransportgeschwindigkeit: 5–22 m/min
Gesamtleistung: 221,5 kW
Mit den oben genannten Formeln kann ein Käufer das vom Werk gewählte Personalniveau für die vollständige Betriebsanordnung – Zuführung, Ausführung, Brenner- oder Wärmequellenbetrieb und Aufsicht – nehmen und dann die Arbeitskosten durch die auf diese Schicht entfallende getrocknete Produktion teilen. Dieser Ansatz vermeidet einen häufigen Fehler: „automatische Zuführung und Ausführung“ als feste prozentuale Arbeitskostenreduzierung zu behandeln, anstatt als etwas, das an die Produktion angepasst werden muss.
Arbeitskosten pro m³
= Gesamtarbeitskosten pro Schicht
÷ Getrocknete Furnierproduktion pro Schicht
Was beim Auswahl einer Furniertrocknermaschine zu vergleichen ist
Wenn Beschaffungsteams eine Auswahl treffen Furniertrocknungsmaschine für FurnierplattentrocknungDie folgenden Prüfungen helfen dabei, Arbeitskräfte und Kapazität aufeinander abzustimmen, ohne sich auf Annahmen zu verlassen:
Zielausgabe: Vergleichen Sie die stündliche (m³/h) oder tägliche (m³/Tag) Kapazität mit dem Produktionsbedarf.
Dicke des Furniers: Bestätigen Sie die Kompatibilität, zum Beispiel 0,6–8 mmoder0,8–8 mm je nach Modell.
Feuchtigkeitsziele: Stimmen Sie die eingehende Furnierfeuchtigkeit und die Endfeuchtigkeitsanforderungen auf die ausgewählte Trocknerkonfiguration ab.
Handhabungskonfiguration: Prüfen Sie, ob automatisches Beladen, automatisches Zuführen und automatisches Ausführen enthalten und mit den ausgewählten Etagen kompatibel sind.
Arbeiterzuweisung nach Schicht: Bestätigen Sie, wer während jeder Schicht dem Zuführen, dem Entgegennehmen und dem Betrieb der Wärmequelle zugewiesen ist.
Werkstattfläche und Layout:Vergleichen Sie horizontale Walzenlayouts mit kompakten vertikalen Optionen, wo dies angebracht ist.
Für Käufer, die weltweit mit Begriffen wie Chinesischer Hersteller von Trocknern für ZahnverblendenoderChinesischer Lieferant von Trocknern für Veneerssuchen, ist das praktische Unterscheidungsmerkmal oft nicht eine Broschürenbehauptung, sondern wie klar der Lieferant Konfiguration, Personalbesetzung und Ausstoß in einen Schichtplan abbilden kann, den die Fabrik Tag für Tag fahren kann.
Häufig gestellte Fragen
Reduziert die automatische Zuführung immer die Anzahl der Arbeiter pro Schicht?
Das automatische Beladen kann die Abweichung bei der Furnierplatzierung verringern und dazu beitragen, dass die Furniere reibungslos durch den Trockner laufen, wodurch mögliche Verstopfungen vermieden werden. Der endgültige Plan für die Arbeiter pro Schicht hängt von der gesamten Linienkonfiguration und davon ab, wie Zuführung und Abnahme angeordnet sind.
Wie hoch ist die veröffentlichte Beladeaktionszeit für das automatische Beladesystem von Shine Machinery?
Die veröffentlichte Aktionszeit – vom Holen des grünen Furniers bis zum Entladen auf die Zuführplattform – beträgt etwa 2,5–3 Sekunden pro Vorgang.
Wie hoch sind die veröffentlichte Kapazität und der Kostenbereich für den vierlagigen 36-Meter-Rollentrockner?
Die angegebene Produktivität beträgt 4,6–5 m³ pro Stunde, und die veröffentlichten Gesamtkosten betragen 6–12 USD/m³.
Wie viele Arbeiter sind für die vertikale Konfiguration FBH30-20 angegeben?
Die vertikale Sperrholz-Furnier-Konfiguration FBH30-20 listet 3 Arbeiter.
Gibt es eine vertikale Konfiguration, die weniger Arbeiter pro Schicht angibt?
Eine Beschreibung einer vertikalen Tunnel-Trocknungsmaschine für Kernfurnier besagt, dass die Ausrüstung 2 Arbeiter pro Schicht benötigt.
Was ist der einfachste Weg, um den Arbeitsaufwand zwischen Furniertrocknungsoptionen zu vergleichen?
Verwenden SieArbeitskosten pro m³ = gesamte Arbeitskosten pro Schicht ÷ getrockneter Furnierertrag pro Schicht, und wenden Sie für jede Option dieselbe Schichtlänge und dieselbe Ertragsbasis an.